Soğutma Silindirlerinde Yüzey Bozulması
Soğutma silindirleri, sürekli üretim hatlarında ürün sıcaklığını ve yüzey formunu doğrudan etkiler. Film, membran, levha ve kaplama hatlarında ürün sıcak halde silindir yüzeyine temas eder. Bu temas sırasında silindir üründen ısı çeker. Aynı zamanda yüzey düzgünlüğünü ve hat üzerindeki kararlı ilerlemeyi destekler. Bu nedenle soğutma silindiri yüzey bozulması, yalnızca mekanik bir bakım problemi oluşturmaz. Çizik, pürüzlenme, kaplama kaybı ve geometrik sapma doğrudan ürün kalitesine yansır.
Rüyam Makine olarak soğutma silindirlerinde yalnızca dış yüzeye bakmıyoruz. Öncelikle silindirin üretim hattındaki görevini analiz ediyoruz. Ardından yüzey kalitesini, çap değerlerini, salgıyı ve yatak bölgelerini ölçüyoruz. Bunun yanında soğutma akışını ve yüzey sıcaklık dağılımını da inceliyoruz. Böylece sorunun kaynağını doğru noktada belirliyoruz. Bu içerikte yüzey bozulmasının üretim kalitesine etkisini, kontrol yöntemlerini ve revizyon kararını teknik açıdan ele alıyoruz.
İçindekiler
- Soğutma Silindiri Yüzeyi Üretim Kalitesini Nasıl Belirler?
- Soğutma Silindirlerinde Yüzey Bozulması Neden Oluşur?
- Yüzey Kusurları Üründe Hangi Kalite Sorunlarını Oluşturur?
- Salgı, Balans ve Silindir Geometrisi Neden Birlikte Kontrol Edilmelidir?
- Soğutma Silindiri Yüzeyi Hangi Ölçümlerle Kontrol Edilir?
- Taşlama, Polisaj, Kaplama veya Yeni İmalat Kararı Nasıl Verilir?
- Rüyam Makine Soğutma Silindiri Kontrolünü Nasıl Yönetir?
- Sıkça Sorulan Sorular
Soğutma Silindiri Yüzeyi Üretim Kalitesini Nasıl Belirler?
Soğutma silindiri, ürün ile doğrudan temas eden bir proses elemanıdır. Bu nedenle silindir yüzeyindeki mekanik kalite, ürün yüzeyine doğrudan yansır. Düzgün ve kararlı yüzey, ürünün silindire eşit temas kurmasını destekler. Ayrıca temas alanı geniş kaldığı için ısı transferi daha dengeli ilerler. Buna karşılık yüzeyde çizik, çukur veya kabarıklık varsa temas basıncı bölgesel olarak değişir. Sonuç olarak ürün üzerinde iz, parlaklık farkı ve yüzey dalgası ortaya çıkar. Özellikle film, membran ve ince levha hatlarında bu fark çok daha görünür hale gelir.
Ayrıca soğutma silindiri yalnızca sıcaklığı düşürmez. Silindir, ürünün soğuma hızını ve ölçü kararlılığını da belirler. Eğer ürün genişliği boyunca aynı sıcaklık düşüşünü yaşamazsa farklı bölgeler farklı oranda büzülür. Bunun sonucunda ürün kenarları, orta bölge ve yüzey formu aynı davranışı göstermez. Dolayısıyla üretim hattı sonraki sarım, kesim veya laminasyon aşamasında kalite kaybı yaşar. Bu nedenle teknik ekip yüzey kalitesini, termal davranışı ve silindir geometrisini aynı sistem içinde değerlendirmelidir.
Soğutma Silindirlerinde Yüzey Bozulması Neden Oluşur?
Yüzey bozulmasının ilk kaynağı mekanik temastır. Hat üzerinde taşınan sert yabancı parçacıklar silindir yüzeyini çizer. Metal çapak veya gevşek bir bağlantı elemanı daha derin hasar oluşturur. Ayrıca yanlış temizlik ekipmanı da yüzey üzerinde çizgi bırakır. Sert kazıyıcılar, zımpara karakterli temizlik ürünleri ve kontrolsüz kimyasal kullanımı kaplama yapısını zayıflatır. Bununla birlikte ürün artıkları yüzey üzerinde sertleştiğinde temas dengesi bozulur. Silindir her turda aynı bölgeden ürüne farklı basınç uygular.
Korozyon ve yatak problemleri de yüzey kalitesini doğrudan bozar. Soğutma suyu kaçağı veya nemli çalışma ortamı metal yüzeyde çukurlaşma oluşturur. Bunun yanında yatak boşluğu arttığında silindir dönüş eksenini tam koruyamaz. Böylece yüzeyin belirli bölgeleri daha yüksek yük taşır. Ayrıca balans kaybı titreşimi yükseltir ve kaplama üzerinde düzensiz aşınma yaratır. Bu nedenle teknik ekip yalnızca görünen çizikleri düzeltmemelidir. Asıl neden ortadan kalkmadığında yeni yüzey kısa sürede tekrar bozulur.
Yüzey Kusurları Üründe Hangi Kalite Sorunlarını Oluşturur?
Soğutma silindiri yüzey kusurları iki ana yoldan ürün kalitesini düşürür. İlk olarak mekanik temas yüzey görünümünü ve formunu bozar. İkinci olarak bozuk temas yapısı ısı transferini dengesiz hale getirir. Bu iki etki çoğu üretim hattında aynı anda ortaya çıkar. Örneğin yüzeydeki lokal bir çukur hem ürün üzerinde iz oluşturur hem de o bölgede temas alanını azaltır. Böylece ürün yüzeyinde hem görsel hem termal kalite farkı oluşur.
Ayrıca bu kusurlar yalnızca ilk istasyonda kalmaz. Ürün daha sonra sarım, kaplama veya laminasyon işlemine girerse hata sonraki proseslere taşınır. Yüzey dalgası sarım gerginliğini bozar. Kalınlık farkı kaplama miktarını değiştirir. Termal dengesizlik ise ürünün ölçü kararlılığını düşürür. Sonuç olarak işletme yalnızca yüzey görünümünde değil, toplam proses veriminde de kayıp yaşar.
Çizik, Ezik ve Pürüzlülük Ürüne Nasıl Yansır?
Silindir üzerindeki çizik, ürün üzerinde düzenli aralıklarla tekrar eden iz oluşturur. Silindir her turda aynı kusuru yeniden ürünle temas ettirir. Bu nedenle teknik ekip hata tekrar mesafesini ölçerek silindir çevresiyle karşılaştırabilir. Eğer hata aralığı silindir çevresiyle uyum gösteriyorsa kaynak büyük ölçüde netleşir. Derin ezikler ise temas basıncını lokal olarak değiştirir. Bunun sonucunda ürün yüzeyinde parlaklık farkı, çöküntü veya bombe görülür.
Pürüzlülük de benzer şekilde yüzey görünümünü etkiler. Aşırı pürüzlü silindir, özellikle parlak ürünlerde matlaşma yaratır. Ayrıca düzensiz pürüz yapısı ürün üzerinde istenmeyen doku oluşturur. Buna karşılık teknik ekip yalnızca görsel kontrolle yetinmemelidir. Çünkü yüzey parlak görünse bile lokal çizikler ve yönlü taşlama izleri üretim kalitesini düşürür. Bu nedenle hassas yüzeylerde pürüzlülük ölçümü, görsel kontrolü tamamlayan temel adımdır.
Dengesiz Soğutma Kalınlık ve Formu Nasıl Bozar?
Ürün ile silindir arasındaki temas azaldığında ısı transferi de zayıflar. Dolayısıyla ürünün bazı bölgeleri daha sıcak kalır. Diğer bölgeler ise daha hızlı soğur. Bu sıcaklık farkı özellikle termoplastik ürünlerde farklı büzülme oranı oluşturur. Ardından ürün yüzeyinde dalga, kenar kıvrılması veya form kaybı ortaya çıkar. Geniş ürünlerde bu sorun daha belirgin hale gelir. Çünkü silindirin tüm genişliği boyunca aynı yüzey ve sıcaklık şartını korumak daha zor hale gelir.
Bunun yanında silindir içindeki soğutma kanalları da bu süreci doğrudan etkiler. Tortu veya akış kısıtlaması belirli bölgelerde yüzey sıcaklığını yükseltir. Aynı zamanda yüzey bozukluğu temas alanını azaltırsa iki sorun birbirini büyütür. Bu nedenle teknik ekip termal kalite sorununda yalnızca dış yüzeye odaklanmamalıdır. Soğutma suyu debisi, giriş-çıkış sıcaklıkları ve yüzey sıcaklık dağılımı da aynı kontrol planına girmelidir.
Salgı, Balans ve Silindir Geometrisi Neden Birlikte Kontrol Edilmelidir?
Silindir yüzeyi parlak ve pürüzsüz görünse bile geometrik hata üretim kalitesini düşürür. Salgı, silindir dönüşü sırasında yüzeyin merkez eksene göre ileri geri hareket etmesine neden olur. Bunun sonucunda ürün ile silindir arasındaki temas basıncı her turda değişir. Özellikle yüksek hızlı hatlarda bu fark daha belirgin hale gelir. Ürün üzerinde periyodik kalınlık farkı, çizgi veya gerilim değişimi görülür. Ayrıca artan titreşim yatak sistemine ek yük bindirir.
Balans problemi de benzer sonuç üretir. Dengesiz kütle dağılımı silindirde titreşim oluşturur. Bunun yanında silindiriklik ve çap farkı da çevresel hız dengesini bozar. Bu nedenle teknik ekip salgı, balans, çap ve silindiriklik değerlerini birlikte kontrol etmelidir. Sadece yüzey taşlama işlemi uygulamak yeterli sonuç vermez. Eğer yatak merkezi veya silindir geometrisi hatalıysa yeni yüzey de üretim sırasında aynı sorunu tekrar gösterir. Dolayısıyla revizyon planı, yüzey ile dönüş geometrisini aynı teknik çalışma içinde ele almalıdır.
Soğutma Silindiri Yüzeyi Hangi Ölçümlerle Kontrol Edilir?
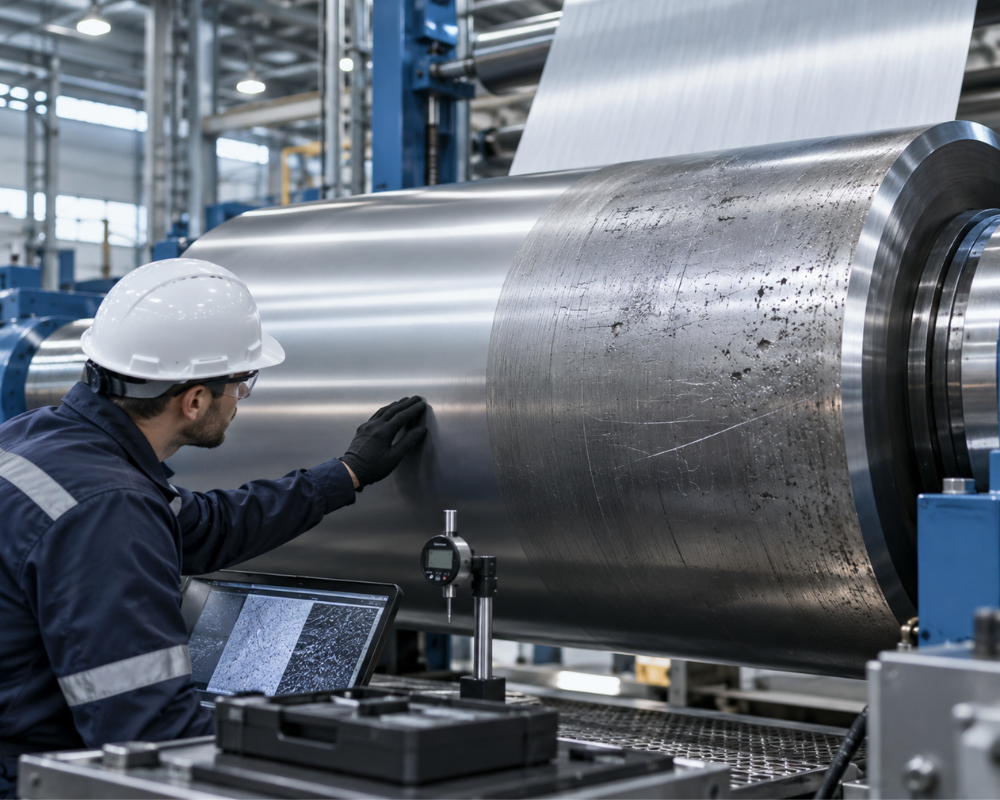
Kontrol süreci ilk olarak detaylı görsel incelemeyle başlar. Teknik ekip çizik, ezik, korozyon ve kaplama kaybı bulunan bölgeleri işaretler. Ardından çap ölçümlerine geçer. Silindirin farklı eksen noktalarında çap değerlerini karşılaştırır. Böylece lokal aşınmayı, konikliği ve çap farkını net şekilde görür. Sonrasında komparatör ile salgı kontrolü yapar. Ayrıca yatak bölgelerini ve bağlantı yüzeylerini de aynı ölçüm zincirine dahil eder.
Yüzey kalitesi için pürüzlülük ölçümü önemli veri sunar. Eğer silindir kaplama taşıyorsa ekip kaplama kalınlığını ve yüzey bütünlüğünü de kontrol eder. Bunun yanında üretim hatası termal karakter gösteriyorsa yüzey sıcaklığını farklı noktalardan karşılaştırır. Soğutma hattındaki giriş ve çıkış sıcaklıklarını da kaydeder. Böylece ekip yalnızca hasarı görmez; hasarın üretim sonucuna nasıl yansıdığını da teknik verilerle doğrular. Bu yaklaşım, yanlış revizyon kararını önler ve gereksiz işlem maliyetini düşürür.
Taşlama, Polisaj, Kaplama veya Yeni İmalat Kararı Nasıl Verilir?
Revizyon yöntemini yüzey hasarının derinliği ve silindir geometrisi belirler. Hafif çizik ve yüzey matlaşmasında kontrollü polisaj doğru sonucu verir. Ancak derin çizik, çap farkı veya geometrik bozulma varsa teknik ekip taşlama planı oluşturur. Taşlama sonrasında çap, salgı ve yüzey kalitesini tekrar ölçer. Ayrıca kaplamalı silindirlerde ana yüzeyi doğru geometriye getirdikten sonra yeni kaplama uygular. Böylece kaplama, hatalı geometrinin üzerini örten bir katman haline gelmez.
Buna karşılık her silindir revizyon için uygun değildir. Derin korozyon, gövde çatlağı, ciddi çap kaybı veya ağır yatak hasarı yeni imalat kararını öne çıkarır. Ayrıca iç soğutma kanallarındaki kalıcı hasar da yeni silindir yatırımını daha doğru hale getirir. Bu nedenle işletme yalnızca revizyon maliyetine bakmamalıdır. Teknik ekip kalan gövde ömrünü, yüzey yenileme payını ve üretim riskini birlikte hesaplamalıdır. Böylece revizyon ile yeni imalat arasında sağlıklı karar çıkar.
Rüyam Makine Soğutma Silindiri Kontrolünü Nasıl Yönetir?
Rüyam Makine olarak sürece üretim hattındaki mevcut kalite problemini analiz ederek başlıyoruz. Önce ürün üzerinde görülen izleri, dalgaları ve kalınlık farklarını inceliyoruz. Ardından bu hataların tekrar karakterini kontrol ediyoruz. Sonrasında silindirin yüzeyini, çapını, salgısını ve yatak bölgelerini ölçüyoruz. Ayrıca soğutma sistemiyle ilgili verileri de aynı değerlendirmeye dahil ediyoruz. Böylece yüzey kusuru ile termal veya mekanik nedeni birbirinden ayırıyoruz.
Ölçüm sonuçlarına göre revizyon planını oluşturuyoruz. Hafif yüzey sorununda polisaj, geometrik sapmada taşlama ve kaplama kaybında uygun yüzey yenileme süreci planlıyoruz. Bunun yanında gövde veya soğutma sistemi ağır hasar taşıyorsa yeni silindir imalatını teknik açıdan karşılaştırıyoruz. Son kontrolde yüzey kalitesini, çapı ve salgıyı tekrar ölçüyoruz. Böylece hedefimiz yalnızca silindirin görünümünü düzeltmek olmuyor. Üretim hattındaki kararlı temas, ısı transferi ve ürün kalitesini yeniden oluşturuyoruz.
Sıkça Sorulan Sorular
Soğutma silindirindeki çizik ürün yüzeyine doğrudan yansır mı?
Evet. Ürün silindirle doğrudan temas ettiği için çizik aynı çevrim aralığında ürüne iz bırakır. Teknik ekip izler arasındaki mesafeyi silindir çevresiyle karşılaştırarak kaynağı doğrular. Özellikle film, membran ve parlak yüzeyli ürünlerde küçük çizikler bile kalite kontrol sırasında net şekilde görünür.
Soğutma silindiri yüzey bozulması ürün kalınlığını etkiler mi?
Evet. Yüzey bozukluğu temas basıncını ve ısı transferini değiştirir. Bunun sonucunda ürünün bazı bölgeleri farklı hızda soğur. Ayrıca geometrik sapma ürün genişliği boyunca farklı basınç oluşturur. Bu iki etki kalınlık ve form kararlılığını doğrudan düşürür.
Silindir yüzeyi düzgün görünürken üretimde neden iz oluşur?
Görsel olarak düzgün yüzey her zaman doğru geometri anlamına gelmez. Salgı, balans sorunu veya lokal çap farkı ürün üzerinde periyodik iz oluşturur. Ayrıca iç soğutma akışındaki dengesizlik de yüzey sıcaklığını değiştirir. Bu nedenle teknik ekip yüzey görünümünün yanında geometrik ve termal ölçümleri de kontrol eder.
Soğutma silindiri taşlama işlemi her yüzey sorununu çözer mi?
Hayır. Taşlama yalnızca uygun gövde ve yeterli çap payı bulunan silindirlerde doğru sonuç verir. Derin korozyon, çatlak veya ağır gövde hasarı farklı çözüm ister. Teknik ekip önce çapı, salgıyı ve yüzey hasarını ölçer. Ardından taşlama, kaplama veya yeni imalat kararını verir.
Kaplama kaybı neden önemli bir problemdir?
Kaplama kaybı yüzey seviyesinde fark oluşturur ve ürün temasını bozar. Ayrıca açık kalan ana metal korozyona karşı daha zayıf hale gelir. Bunun sonucunda yüzey pürüzlülüğü hızla yükselir. Teknik ekip kaplama hasarında alt yüzeyin durumunu da mutlaka kontrol eder.
Soğutma kanalları ürün kalitesini nasıl etkiler?
Soğutma kanalları silindir yüzey sıcaklığını dengede tutar. Tortu veya akış kısıtlaması belirli bölgelerde daha yüksek sıcaklık oluşturur. Böylece ürün genişliği boyunca aynı soğuma hızı korunmaz. Teknik ekip bu nedenle dış yüzey ile iç soğutma sistemini birlikte değerlendirir.
Revizyon mu yeni soğutma silindiri imalatı mı daha doğru olur?
Kararı silindirin gövde durumu, çap payı, yatak bölgeleri ve iç soğutma sistemi belirler. Sağlam gövde ve sınırlı yüzey hasarında revizyon ekonomik sonuç verir. Buna karşılık ciddi korozyon, çatlak veya ağır geometrik kayıp yeni imalat kararını güçlendirir. Teknik ölçüm, iki seçenek arasındaki kararı netleştirir.
Rüyam Makine soğutma silindiri revizyonu ve imalatı yapıyor mu?
Rüyam Makine soğutma silindirlerinde yüzey, çap, salgı ve yatak bölgelerini teknik ölçümlerle kontrol eder. Ardından taşlama, polisaj, yüzey yenileme veya yeni imalat planını oluşturur. Ayrıca soğutma sistemi ve üretim hatasındaki belirtileri birlikte değerlendirir. Böylece çözümü yalnızca yüzeye değil, tüm çalışma sistemine göre şekillendirir.
Soğutma silindiri yüzeyindeki çizik, pürüz, salgı ve termal dengesizlik üretim kalitesini doğrudan etkiler. Rüyam Makine olarak yüzey kontrolü, geometrik ölçüm, revizyon ve yeni silindir imalatı süreçlerini teknik verilerle yönetiyoruz. Soğutma silindiri revizyonu ve özel silindir imalatı ihtiyaçlarınız için Rüyam Makine ile iletişime geçebilirsiniz.