Büyük Çaplı Silindir İmalatı
Büyük çaplı silindir imalatı, standart torna parçası üretiminden çok daha kapsamlı planlama ister. Parça çapı ve ağırlığı arttıkça yalnızca talaşlı imalat zorlaşmaz. Kaldırma, bağlama, yataklama, ölçüm ve sevkiyat süreçleri de doğrudan üretim kalitesini etkiler. Özellikle kalender, soğutma, taşıma ve proses silindirlerinde küçük bir salgı veya çap farkı üretim hattının tamamına yansır. Bu nedenle büyük çaplı silindir imalatı, ham malzeme hazırlığından son kalite kontrolüne kadar tek teknik plan içinde ilerlemelidir.
Rüyam Makine olarak büyük çaplı silindir projelerinde önce kullanım şartlarını analiz ediyoruz. Ardından gövde yapısını, mil bölgelerini, yüzey gereksinimini ve çalışma devrini değerlendiriyoruz. Sonrasında taşıma ve bağlama noktalarını üretim planına dahil ediyoruz. İşleme sırasında çap, salgı ve yatak merkezlerini sürekli kontrol ediyoruz. Ayrıca son kontrolde yüzey kalitesi, geometrik doğruluk ve balans değerlerini birlikte inceliyoruz. Böylece yalnızca büyük ölçülü bir parça üretmiyoruz. Üretim hattında kararlı çalışacak teknik bir sistem oluşturuyoruz.
İçindekiler
- Büyük Çaplı Silindir İmalatı Neden Özel Planlama İster?
- Tasarım, Malzeme ve Ham Parça Hazırlığı Nasıl Yönetilir?
- Atölye İçi Taşıma ve Kaldırma Süreci Nasıl Planlanır?
- Büyük Çaplı Silindirlerde Talaşlı İşleme Nasıl Yürütülür?
- Kaynak, Isıl İşlem ve Son İşleme Sırası Neden Önemlidir?
- Çap, Salgı, Silindiriklik, Yüzey ve Balans Kontrolü Nasıl Yapılır?
- Sevkiyat ve Saha Teslimi Nasıl Planlanır?
- Rüyam Makine Büyük Çaplı Silindir İmalatını Nasıl Yönetir?
- Sıkça Sorulan Sorular
Büyük Çaplı Silindir İmalatı Neden Özel Planlama İster?
Büyük çaplı silindirlerde ağırlık, çap ve boy birlikte üretim yöntemini belirler. Standart bir milde operatör parçayı kolayca bağlar ve referans alır. Büyük silindirde ise her kaldırma hareketi ayrı plan ister. Ayrıca parçanın kendi ağırlığı bile geometrik davranışı etkiler. Yanlış yataklama, gövdede sehim oluşturur. Hatalı bağlama ise işleme sırasında eksen kaçıklığı yaratır. Bu nedenle teknik ekip daha ilk aşamada makine kapasitesini, kaldırma ekipmanını ve kontrol yöntemini birlikte değerlendirir.
Bunun yanında silindirin kullanım görevi toleransları doğrudan değiştirir. Kalender silindiri yüksek yüzey düzgünlüğü ister. Soğutma silindiri, yüzey kalitesinin yanında iç akış düzeni de ister. Taşıma silindiri ise daha farklı yük ve yüzey şartları taşır. Ayrıca çalışma devri arttıkça balans ve salgı kriterleri daha kritik hale gelir. Dolayısıyla büyük çaplı silindir imalatında tek bir standart üretim yöntemi yoktur. Teknik ekip her silindiri gerçek proses şartına göre planlamalıdır.
Tasarım, Malzeme ve Ham Parça Hazırlığı Nasıl Yönetilir?
Üretim süreci teknik şartların netleşmesiyle başlar. İlk olarak silindirin dış çapı, boyu ve yatak ölçüleri belirlenir. Ardından çalışma yükü, devir ve yüzey gereksinimi incelenir. Ayrıca gövdenin tek parça mı yoksa kaynaklı konstrüksiyon mu olacağı kararlaştırılır. Büyük çaplı silindirlerde gövde, mil ve yatak bölgeleri aynı mekanik davranışı desteklemelidir. Bu nedenle tasarım ekibi yalnızca dış ölçüyü değil, iç yapıyı ve yük dağılımını da kontrol eder.
Malzeme seçimi de bu aşamada netleşir. Gövde çeliği, mil malzemesi ve yüzey işlem ihtiyacı çalışma şartına göre seçilir. Eğer proje kaynaklı silindir yapısı kullanıyorsa ekip kaynak ağzını ve bağlantı geometrisini baştan planlar. Bunun yanında talaşlı imalat paylarını da belirler. Çünkü kaynak ve ısıl süreçler ölçü değişimi oluşturur. Son işleme için yeterli pay bırakılmadığında teknik ekip hedef çapa ulaşmakta zorlanır. Rüyam Makine bu nedenle ham parça hazırlığını son toleranslarla birlikte planlıyor.
Atölye İçi Taşıma ve Kaldırma Süreci Nasıl Planlanır?
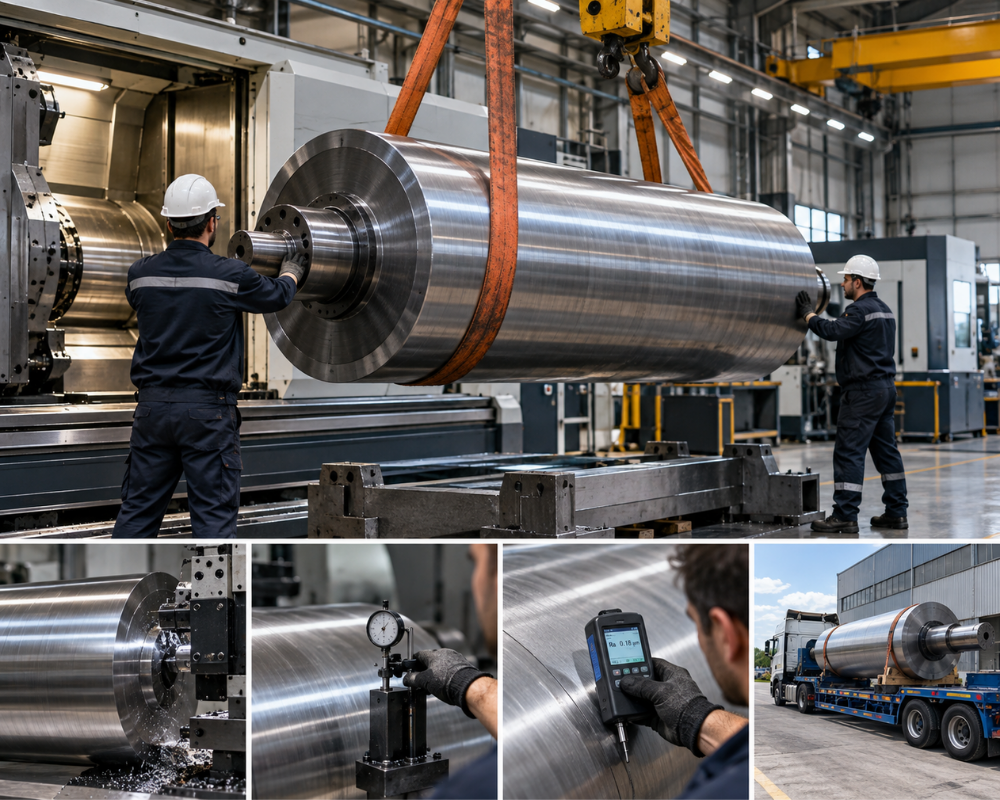
Büyük çaplı silindirlerde taşıma yalnızca lojistik işi değildir. Yanlış kaldırma doğrudan üretim kalitesini etkiler. Teknik ekip ilk olarak parçanın ağırlık merkezini belirler. Ardından mapa, sapan ve kaldırma aparatlarının konumunu planlar. Silindiri yatak yüzeylerinden kaldırmak doğru değildir. Çünkü hassas işlenmiş bölgeler darbe veya ezilme görür. Ayrıca sapanın doğrudan işlenmiş yüzeye temas etmesi yüzey hasarı oluşturur. Bu nedenle ekip uygun koruyucu ara elemanlar kullanmalıdır.
Atölye içi taşıma sırasında parça her istasyonda güvenli şekilde desteklenmelidir. Tornaya yükleme, ölçüm alanına taşıma ve sevkiyat hazırlığı farklı bağlantı noktaları ister. Ayrıca uzun silindirlerde iki uç arasındaki taşıma dengesi önem taşır. Dengesiz kaldırma, parçayı ani darbeye maruz bırakır. Bunun sonucunda yatak merkezleri ve hassas yüzeyler zarar görür. Bu nedenle Rüyam Makine kaldırma planını üretim operasyonlarından ayrı değerlendirmiyor. Taşıma düzenini doğrudan üretim planının parçası olarak ele alıyoruz.
Büyük Çaplı Silindirlerde Talaşlı İşleme Nasıl Yürütülür?
Talaşlı işleme önce doğru referansla başlar. Teknik ekip silindirin ana dönüş eksenini belirler. Ardından yatak bölgelerini ve gövde yüzeyini bu eksene göre işler. Büyük çaplı silindirlerde kaba talaş sırasında yüksek miktarda malzeme kalkar. Bu nedenle kesme kuvvetleri de artar. Takım seçimi, devir ve ilerleme değerleri gövde rijitliğine göre ayarlanmalıdır. Ayrıca parça destek noktaları doğru konumda kalmalıdır. Aksi halde kendi ağırlığı bile işleme sonucunu etkiler.
Kaba talaş sonrasında teknik ekip ara ölçüm yapar. Çap, koniklik ve salgı değerlerini kontrol eder. Ardından finiş işlemi için kalan payı doğrular. Özellikle yatak yüzeyleri ile silindir gövdesi arasındaki eksen ilişkisi büyük önem taşır. Eğer yatak bölgeleri farklı eksen taşırsa silindir çalışma sırasında titreşim üretir. Bu durum rulman yükünü ve yüzey salınımını artırır. Dolayısıyla operatör yalnızca dış çapı hedeflememelidir. Bütün dönme geometrisini aynı referans sistemi içinde korumalıdır.
Kaynak, Isıl İşlem ve Son İşleme Sırası Neden Önemlidir?
Kaynaklı silindir yapılarında üretim sırası kritik önem taşır. Kaynak işlemi gövde üzerinde ısıl gerilim oluşturur. Bu gerilim parçada eğilme veya ovalleşme yaratır. Bu nedenle teknik ekip kaynak sırasını simetrik ve kontrollü şekilde yönetmelidir. Ayrıca bağlantı bölgelerinde aşırı ısı birikimini önlemelidir. Kaynak tamamlandıktan sonra geometri kontrolü yapılmalıdır. Böylece ekip son işleme öncesinde gerçek deformasyonu görür.
Proje ısıl işlem istiyorsa ekip bu adımı da talaş planına dahil eder. Isıl işlemden önce yeterli işleme payı bırakılır. Sonrasında parça tekrar ölçülür ve finiş tornalama veya taşlama süreci başlar. Özellikle düşük salgı ve yüksek yüzey kalitesi isteyen silindirlerde son işlem aşaması büyük önem taşır. Bu nedenle Rüyam Makine kaynak, ısıl işlem ve son talaşlı imalatı birbirinden bağımsız işler olarak görmüyor. Bütün adımları aynı geometrik hedefe göre sıralıyoruz.
Çap, Salgı, Silindiriklik, Yüzey ve Balans Kontrolü Nasıl Yapılır?
Büyük çaplı silindir kontrolünde tek bir çap ölçüsü yeterli değildir. Teknik ekip farklı eksen noktalarından çap ölçümü almalıdır. Ardından değerleri karşılaştırarak koniklik ve çap farkını kontrol eder. Bunun yanında komparatör ile radyal salgı ölçülmektedir. Yatak bölgeleri ve gövde yüzeyi aynı eksen ilişkisi içinde kontrol edilir. Ayrıca geniş yüzeyli silindirlerde silindiriklik ve doğrusal form da önem taşır. Küçük geometrik farklar bile ürün temasında kalite kaybı oluşturur.
Yüzey kalitesi ve balans kontrolü de aynı sürecin parçasıdır. Kalender ve soğutma silindirlerinde pürüzlülük değeri ürün kalitesine doğrudan yansır. Yüksek devirli silindirlerde ise kütle dağılımı ayrıca kontrol edilmelidir. Balans problemi titreşim oluşturur ve yatak ömrünü düşürür. Bu nedenle teknik ekip ölçü kontrolünü yalnızca kumpas veya mikrometre ile sınırlamamalıdır. Salgı, yüzey pürüzlülüğü, eksen ilişkisi ve balans verilerini birlikte değerlendirmelidir.
Sevkiyat ve Saha Teslimi Nasıl Planlanır?
Büyük çaplı silindir üretimden çıktıktan sonra sevkiyat da teknik dikkat ister. Öncelikle hassas yüzeyler koruyucu malzemeyle kaplanmaktadır. Ardından yatak bölgeleri darbe ve nem etkisine karşı korunur. Silindir taşıma sehpasına doğru destek noktalarından oturtulur. Eğer parça uzun süre depoda kalacaksa teknik ekip yüzey korumasını ayrıca planlamalıdır. Çünkü sevkiyat sırasında oluşan tek bir çizik, bütün yüzey işlemini değersiz hale getirir.
Nakliye aracına bağlama yöntemi de önemlidir. Zincir veya gergi kayışı doğrudan işlenmiş yüzeye temas etmemelidir. Ayrıca silindir taşıma sırasında yuvarlanmamalıdır. Bu nedenle uygun takoz ve sabitleme sistemi kullanılmalıdır. Saha tesliminde ise kaldırma noktaları tekrar kontrol edilmektedir. Rüyam Makine sevkiyat aşamasını üretimin sonrasındaki basit lojistik işlem olarak görmüyor. Üretimde elde edilen geometrik ve yüzey kalitesini sahaya kadar koruyan son teknik adım olarak değerlendiriyoruz.
Rüyam Makine Büyük Çaplı Silindir İmalatını Nasıl Yönetir?
Rüyam Makine olarak büyük çaplı silindir imalatına kullanım şartlarını analiz ederek başlıyoruz. İlk olarak çap, boy, çalışma devri ve yüzey ihtiyacını belirliyoruz. Ardından gövde yapısını, mil bölgelerini ve malzeme seçimini planlıyoruz. Kaynaklı yapı kullanıyorsak kaynak sırasını ve son işleme paylarını teknik plana ekliyoruz. Ayrıca parçanın atölye içindeki kaldırma ve taşıma noktalarını daha üretim başlamadan belirliyoruz.
İşleme sırasında çap, salgı ve yatak ilişkilerini ara kontrollerle takip ediyoruz. Ardından finiş yüzeyini ve gerekli pürüzlülüğü oluşturuyoruz. Son kontrolde geometri, yüzey ve balans değerlerini birlikte değerlendiriyoruz. Sevkiyat aşamasında ise hassas bölgeleri koruyor ve taşıma düzenini parçanın yapısına göre oluşturuyoruz. Böylece hedefimiz yalnızca büyük çaplı bir silindir üretmek değildir. Makineye doğru oturan, kararlı dönen ve uzun süre üretim kalitesini koruyan silindir oluşturmaktır.
Sıkça Sorulan Sorular
Büyük çaplı silindir imalatında en kritik ölçüler hangileridir?
Dış çap, yatak çapları, yatak merkezleri ve silindir boyu temel ölçüleri oluşturur. Bunun yanında radyal salgı ve silindiriklik de büyük önem taşır. Teknik ekip bu değerleri aynı referans eksen üzerinden kontrol etmelidir. Özellikle hassas proses silindirlerinde küçük eksen farkları bile üretim kalitesini düşürür.
Büyük çaplı silindir neden kendi ağırlığından etkilenir?
Uzun ve ağır silindirler yanlış destek noktalarında sehim gösterir. Bu durum işleme ve ölçüm sonucunu doğrudan bozar. Teknik ekip parçayı doğru noktalardan yataklamalıdır. Ayrıca ölçüm sırasında da aynı geometrik şartları korumalıdır.
Kaynaklı silindirlerde neden son işleme payı bırakılır?
Kaynak ısısı gövdede ölçü değişimi oluşturur. Teknik ekip kaynak sonrasında gerçek geometrik durumu tekrar kontrol eder. Ardından bırakılan pay üzerinden son talaşlı işlemi yürütür. Böylece çap ve salgı değerlerini hedef toleranslara taşır.
Silindir salgısı üretim hattını nasıl etkiler?
Salgı, silindirin dönüş sırasında yüzey konumunu sürekli değiştirir. Bu durum ürün temas basıncını ve hat gerilimini bozar. Ayrıca yüksek devirde titreşim artar. Bu nedenle teknik ekip yatak ve gövde salgısını teslim öncesinde mutlaka kontrol etmelidir.
Büyük çaplı silindirlerde balans kontrolü neden önemlidir?
Büyük çap ve yüksek kütle, küçük kütle farklarının etkisini büyütür. Dengesizlik çalışma sırasında titreşim oluşturur. Bu titreşim rulmanları, yatakları ve ürün yüzey kalitesini olumsuz etkiler. Özellikle yüksek devirli silindirlerde balans kontrolü kritik önem taşır.
Silindir yüzey pürüzlülüğü neden kontrol edilir?
Yüzey pürüzlülüğü ürün ile silindir arasındaki temas karakterini belirler. Kalender ve soğutma silindirlerinde yüzey kalitesi doğrudan ürüne yansır. Teknik ekip proses ihtiyacına uygun pürüz değerini oluşturmalıdır. Ardından ölçüm cihazıyla sonucu doğrulamalıdır.
Büyük çaplı silindir taşlama işlemi görür mü?
Proses ihtiyacı yüksek çap hassasiyeti ve düşük pürüzlülük istiyorsa taşlama önemli bir son işlem oluşturur. Ancak teknik ekip önce gövde geometrisini ve işleme payını kontrol etmelidir. Taşlama işlemi hatalı ekseni düzeltmek için değil, doğru geometriyi hassas şekilde tamamlamak için kullanılmalıdır.
Sevkiyat sırasında silindir yüzeyi nasıl korunur?
Teknik ekip hassas yüzeyleri koruyucu kaplama veya uygun ambalajla kapatır. Ardından parçayı özel taşıma desteğine oturtur. Bağlama ekipmanlarını işlenmiş yüzeylerden uzak tutar. Böylece taşıma sırasında çizik, darbe ve yüzey deformasyonunu önler.
Rüyam Makine büyük çaplı silindir imalatı yapıyor mu?
Rüyam Makine büyük çaplı proses silindirlerinde tasarım, malzeme planlama, talaşlı imalat ve geometrik kontrol süreçlerini teknik gereksinimlere göre yönetir. Ayrıca revizyon ve yeniden imalat projelerinde mevcut silindirin durumunu analiz eder. Sonrasında işleme, yüzey ve kontrol planını gerçek çalışma şartlarına göre oluşturur.
Büyük çaplı silindir imalatında yalnızca çap ve boy ölçüsü yeterli değildir. Taşıma, referanslama, talaşlı işleme, salgı, yüzey ve balans aynı teknik plan içinde yönetilmelidir. Rüyam Makine olarak büyük çaplı silindir imalatı ve revizyon süreçlerini üretim hattının gerçek çalışma şartlarına göre planlıyoruz.