
Üretim Hattında Darboğaz
Üretim hattındaki kapasite kaybı her zaman ana makineden kaynaklanmaz. Bazen küçük bir rulman, mil, burç, kavrama veya taşıma elemanı bütün hattın hızını sınırlar. Parça aşındıkça çevrim süresi uzar, mikro duruşlar artar ve operatör daha sık müdahale eder. Bu nedenle üretim hattında darboğaz tespiti, yalnızca makinelerin nominal kapasitelerini karşılaştırmaktan daha kapsamlı bir analiz ister. Teknik ekip duruş süresini, parça performansını, çevrim farklarını ve bakım kayıtlarını birlikte değerlendirmelidir.
Rüyam Makine olarak darboğaz analizinde önce hattın gerçek çalışma verisini inceliyoruz. Ardından sürekli arıza çıkaran veya kapasiteyi sınırlayan parçaları ayırıyoruz. Ayrıca aşınma, tolerans kaybı, yanlış malzeme ve yetersiz kapasite gibi nedenleri karşılaştırıyoruz. Sonrasında revizyon, yeniden üretim veya tasarım değişikliği kararını teknik veriler üzerinden oluşturuyoruz. Böylece işletme yalnızca arızayı gidermek yerine üretim kapasitesini sınırlayan gerçek nedeni ortadan kaldırıyor.
İçindekiler
- Üretim Hattında Darboğaz Ne Anlama Gelir?
- Darboğaz Oluşturan Parça Hangi Verilerle Tespit Edilir?
- Aşınma, Tolerans ve Malzeme Sorunları Hattı Nasıl Yavaşlatır?
- Darboğazın Parçadan mı Makineden mi Kaynaklandığı Nasıl Anlaşılır?
- Mikro Duruşlar ve Tekrarlayan Arızalar Nasıl Analiz Edilir?
- Darboğaz Tespitinden Sonra Hangi Teknik Karar Verilmelidir?
- Rüyam Makine Darboğaz Analizini Nasıl Yönetir?
- Sıkça Sorulan Sorular
Üretim Hattında Darboğaz Ne Anlama Gelir?
Üretim hattında darboğaz, toplam kapasiteyi sınırlayan en yavaş veya en sorunlu noktayı ifade eder. Bir hattın diğer bölümleri saatte 500 ürün taşısa bile tek bir istasyon 350 ürün işliyorsa toplam kapasite 350 seviyesinde kalır. Ancak bu kapasite farkının arkasında her zaman komple makine bulunmaz. Aşınmış bir mil, yetersiz redüktör bağlantısı veya problemli taşıma elemanı da makinenin gerçek kapasitesini düşürür. Bu nedenle teknik ekip yalnızca makine etiketindeki kapasiteye bakmamalıdır.
Ayrıca darboğaz sabit kalmayabilir. Hat yeni çalışmaya başladığında belirli bir istasyon kapasiteyi sınırlar. Daha sonra aşınan bir parça başka noktada yeni bir darboğaz oluşturur. Dolayısıyla işletme gerçek üretim hızını düzenli olarak takip etmelidir. Çevrim süresi, bekleyen ürün miktarı ve duruş frekansı burada önemli veri sağlar. Böylece ekip hattı yavaşlatan noktayı tahminle değil, gerçek üretim performansıyla belirler.
Darboğaz Oluşturan Parça Hangi Verilerle Tespit Edilir?
Darboğaz analizi ilk olarak zaman verisiyle başlar. Teknik ekip her istasyonun gerçek çevrim süresini ölçer. Ardından nominal çevrim ile mevcut üretim süresini karşılaştırır. Eğer belirli makine her çevrimde birkaç saniye daha geç tamamlanıyorsa ekip bu istasyona odaklanır. Sonrasında motor, aktarma elemanları, rulmanlar, miller ve hareket sistemlerini ayrı ayrı kontrol eder. Böylece yavaşlığın kontrol yazılımından mı, mekanik dirençten mi yoksa aşınmış parçadan mı geldiğini ayırır.
Bunun yanında bakım kayıtları önemli ipuçları verir. Aynı rulman kısa aralıklarla değişiyorsa yalnızca rulmanı değiştirmek yeterli değildir. Mil çapı, yatak merkezi veya yağlama sistemi de kontrol edilmelidir. Aynı şekilde sürekli gevşeyen kaplin, yükselen redüktör sıcaklığı veya tekrarlayan zincir ayarı hattaki kronik problemi gösterir. Bu nedenle teknik ekip bakım sıklığı, arıza süresi ve değiştirme maliyetini birlikte değerlendirmelidir. Tekrarlayan müdahaleler çoğu zaman darboğaz oluşturan parçayı açık şekilde gösterir.
Aşınma, Tolerans ve Malzeme Sorunları Hattı Nasıl Yavaşlatır?
Aşınmış parçalar her zaman makineyi tamamen durdurmaz. Bunun yerine sistem performansını yavaş yavaş düşürür. Örneğin aşınmış burç boşluğu artırır. Ardından hareket doğruluğu bozulur ve sensör konumu gecikir. Benzer şekilde aşınmış bir mil titreşimi yükseltir ve yatak sistemini zorlar. Operatör makineyi daha düşük hızda çalıştırarak sorunu kontrol altında tutmaya çalışır. Sonuç olarak hat çalışmaya devam eder fakat gerçek kapasitesi düşer. Bu durum gizli darboğazların en yaygın örneklerinden biridir.
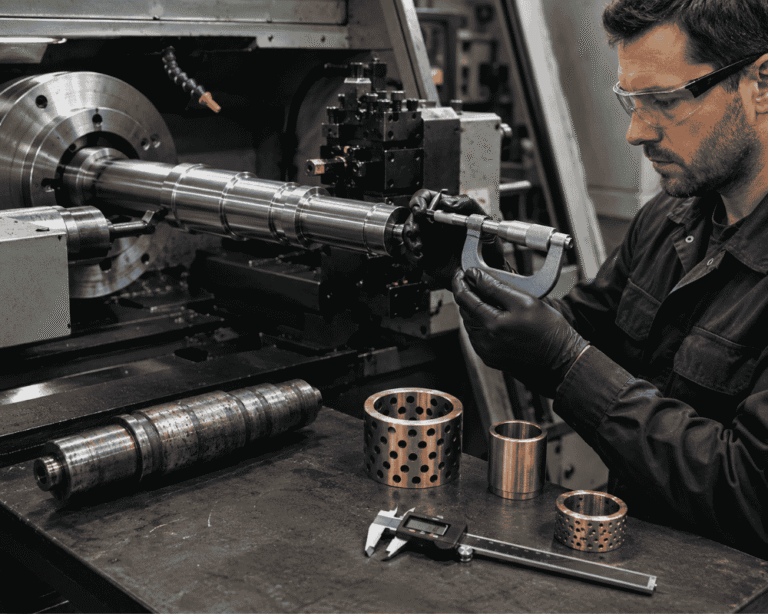
Tolerans ve malzeme hataları da aynı etkiyi oluşturur. Yanlış geçme değeri rulmanda sıcaklığı yükseltir. Yetersiz sertlik taşıyan mil kısa sürede aşınabilmektedir. Uygun olmayan burç malzemesi sürtünmeyi artırır. Bunun yanında hatalı yüzey kalitesi hareket direncini yükseltir. Dolayısıyla teknik ekip yalnızca kırılmış parçaları incelememelidir. Ölçüsünü kaybeden veya yanlış malzeme taşıyan parçalar da üretim hızını sınırlar. Rüyam Makine bu nedenle ölçü, malzeme ve çalışma şartlarını aynı teknik analiz içinde değerlendiriyor.
Darboğazın Parçadan mı Makineden mi Kaynaklandığı Nasıl Anlaşılır?
Doğru karar için teknik ekip önce makinenin tasarım kapasitesi ile gerçek kapasitesini karşılaştırmalıdır. Makine geçmişte daha yüksek hızda sorunsuz çalıştıysa sonradan oluşan kapasite kaybı mekanik aşınma ihtimalini güçlendirir. Bu durumda ekip hareketli parçaları, yatakları ve aktarma sistemini kontrol eder. Buna karşılık makine ilk günden beri hedef çevrime ulaşmıyorsa tasarım kapasitesi veya proses düzeni ayrıca değerlendirilmelidir. Böylece ekip parça değiştirerek çözülmeyecek bir soruna gereksiz müdahale yapmaz.
Ayrıca yük altında ve boşta çalışma farkı önemli veri verir. Makine boşta normal hızda çalışırken ürün yükü altında yavaşlıyorsa tork, sürtünme veya aktarma kaybı öne çıkar. Bunun tersine makine boşta da aynı gecikmeyi gösteriyorsa kontrol mantığı, mekanik hareket mesafesi veya sürücü ayarları incelenmelidir. Teknik ekip bu karşılaştırmayı motor akımı, sıcaklık ve titreşim değerleriyle desteklediğinde daha net sonuç elde eder. Böylece darboğazın tek parçadan mı, komple mekanizmadan mı geldiğini teknik olarak doğrular.
Mikro Duruşlar ve Tekrarlayan Arızalar Nasıl Analiz Edilir?
Mikro duruşlar birkaç saniye sürdüğü için çoğu işletme bu kayıpları ayrı arıza olarak kaydetmez. Ancak gün boyunca yüzlerce tekrar toplam kapasiteyi ciddi şekilde düşürür. Örneğin ürün sıkışması, sensör gecikmesi veya taşıma zincirindeki düzensizlik her çevrimde küçük zaman kaybı oluşturur. Bu nedenle teknik ekip yalnızca uzun duruşları değil, kısa fakat sık tekrar eden olayları da takip etmelidir. Operatör notları, PLC alarm geçmişi ve çevrim kayıtları bu noktada önemli veri sağlar.
Ardından ekip mikro duruşun mekanik nedenini araştırır. Sensörün yanlış algılaması her zaman sensör arızası anlamına gelmez. Aşınmış kızak, boşluklu mil veya gevşek taşıyıcı mekanizma ürünü sensör noktasına geç getirir. Benzer şekilde sürekli ürün sıkışması yanlış kılavuz ölçüsünden veya deformasyona uğramış bir parçadan kaynaklanır. Bu nedenle teknik ekip belirti ile gerçek nedeni birbirinden ayırmalıdır. Böylece sensörü değiştirmek yerine mekanik problemi çözer ve aynı duruşun tekrarını önler.
Darboğaz Tespitinden Sonra Hangi Teknik Karar Verilmelidir?
Darboğazı oluşturan parçayı bulmak yalnızca ilk adımdır. Sonrasında ekip parçanın neden kapasiteyi sınırladığını netleştirmelidir. Aşınma kaynaklı sorun varsa yeniden üretim veya revizyon yeterli sonuç verir. Ancak mevcut tasarım zaten yetersiz kesit veya yanlış malzeme taşıyorsa aynı parçayı birebir kopyalamak sorunu tekrar oluşturur. Bu nedenle yeniden üretim öncesinde çalışma yükü, yüzey basıncı ve mevcut toleranslar tekrar analiz edilmelidir.
Bunun yanında işletme revizyon ile tasarım değişikliği arasında doğru karar vermelidir. Örneğin sürekli aşınan bir burçta yalnızca yeni burç üretmek kısa vadeli çözüm oluşturur. Teknik ekip mil yüzeyini, yağlama sistemini ve malzeme çiftini birlikte incelemelidir. Aynı şekilde kapasitesi yetersiz aktarma elemanında daha dayanıklı malzeme tek başına yeterli sonuç vermez. Geometri ve güç aktarımı da yeniden planlanmalıdır. Böylece işletme aynı arıza için tekrar bakım harcaması yapmaz.
Rüyam Makine Darboğaz Analizini Nasıl Yönetir?
Rüyam Makine olarak üretim hattında darboğaz analizine gerçek çalışma verisiyle başlıyoruz. Öncelikle kapasite kaybının görüldüğü istasyonu belirliyoruz. Ardından çevrim süresi, duruş sıklığı ve bakım geçmişini karşılaştırıyoruz. Sonrasında ilgili mekanik parçaların ölçülerini, yüzey durumunu ve çalışma boşluklarını kontrol ediyoruz. Bunun yanında motor, redüktör ve hareket mekanizması arasındaki güç aktarımını da değerlendiriyoruz. Böylece tek bir parçayı sistemden bağımsız ele almıyoruz.
Teknik inceleme sonrasında çözüm yöntemini sorun kaynağına göre oluşturuyoruz. Aşınmış parçada yeniden üretim, geometrik problemde revizyon ve yetersiz tasarımda teknik geliştirme planı uyguluyoruz. Ayrıca gerekli durumda tersine mühendislik ve CNC imalat süreçlerini aynı çalışma içinde yürütüyoruz. Böylece Rüyam Makine olarak hedefimiz yalnızca hattı tekrar çalıştırmak değildir. Hattın kapasitesini sınırlayan mekanik nedeni ortadan kaldırmak ve üretim kararlılığını yükseltmektir.
Sıkça Sorulan Sorular
Üretim hattındaki darboğaz nasıl anlaşılır?
Teknik ekip istasyonların çevrim sürelerini ve bekleyen ürün miktarını karşılaştırır. Darboğaz noktasının önünde ürün birikimi artar. Sonraki istasyon ise düzenli şekilde ürün bekler. Ayrıca bakım ve duruş kayıtları aynı noktada yoğunlaşıyorsa ekip bu bölgeyi detaylı şekilde inceler.
Küçük bir yedek parça gerçekten tüm hattın kapasitesini düşürür mü?
Evet. Aşınmış rulman, burç, mil veya taşıma parçası makinenin hızını doğrudan sınırlar. Operatör titreşim veya sıkışmayı azaltmak için hattın hızını düşürür. Böylece küçük bir mekanik parça, daha yüksek kapasiteli bütün ekipmanların üretim hızını sınırlar.
Darboğaz ile arıza aynı şey midir?
Hayır. Arıza makineyi tamamen durdurur veya belirgin işlev kaybı oluşturur. Darboğaz ise çoğu zaman sistem çalışırken kapasiteyi sınırlar. Bu nedenle üretim devam ederken de darboğaz oluşur. Teknik ekip çevrim ve duruş verilerini inceleyerek bu farkı ortaya çıkarır.
Mikro duruşlar darboğaz oluşturur mu?
Evet. Birkaç saniyelik duruşlar gün içinde sık tekrar ettiğinde ciddi üretim kaybı oluşturur. Sensör gecikmesi, ürün sıkışması veya mekanik boşluk bu duruşların kaynağını oluşturur. Teknik ekip olay sıklığını ve toplam kayıp süresini birlikte değerlendirmelidir.
Darboğaz oluşturan parçayı değiştirmek her zaman sorunu çözer mi?
Hayır. Teknik ekip önce parçanın neden aşındığını veya kapasiteyi neden sınırladığını bulmalıdır. Yanlış malzeme, eksen kaçıklığı veya yetersiz yağlama devam ederse yeni parça da aynı sorunu tekrar oluşturur. Bu nedenle kök neden analizi parça değişiminden önce gelir.
Hangi bakım kayıtları darboğaz analizinde önem taşır?
Arıza sıklığı, parça değişim tarihi, müdahale süresi ve tekrar eden şikâyetler temel verileri oluşturur. Ayrıca rulman sıcaklığı, titreşim ve motor akımı da güçlü teknik göstergeler sunar. Ekip bu kayıtları çevrim süresiyle karşılaştırdığında kronik kaybı daha hızlı tespit eder.
Darboğaz tespitinde OEE verisi işe yarar mı?
Evet. OEE verisi kullanılabilirlik, performans ve kalite kaybını ayrı başlıklarda gösterir. Ancak ekip yalnızca toplam OEE oranına bakmamalıdır. İstasyon bazındaki çevrim, duruş ve kalite verilerini de incelemelidir. Böylece toplam performans kaybının gerçek kaynağı ortaya çıkar.
Darboğaz yaşayan parçada tersine mühendislik gerekir mi?
Teknik resmi olmayan veya ölçüsünü kaybetmiş parçalar tersine mühendislik analizi ister. Teknik ekip mevcut parçayı ölçer, çalışma ilişkilerini inceler ve doğru geometrisini yeniden oluşturur. Ardından malzeme ve tolerans kararını gerçek çalışma şartlarına göre verir.
Rüyam Makine darboğaz oluşturan parçaları yeniden üretiyor mu?
Rüyam Makine aşınmış veya kapasiteyi sınırlayan makine parçalarında teknik analiz, ölçüm, tersine mühendislik ve CNC imalat süreçlerini yönetir. Ayrıca sorunun yalnızca parçadan mı yoksa sistem geometrisinden mi geldiğini değerlendirir. Böylece yeniden üretim kararını gerçek çalışma ihtiyacına göre şekillendirir.
Üretim hattında tekrar eden mikro duruşlar, aşınan parçalar ve kapasite kaybı gerçek darboğazı işaret eder. Rüyam Makine olarak bu noktaları mekanik ölçüm, parça analizi ve üretim verileriyle birlikte değerlendiriyoruz. Darboğaz oluşturan parçaların revizyonu, yeniden üretimi ve CNC yedek parça imalatı için Rüyam Makine ile iletişime geçebilirsiniz.