Makine Revizyonu
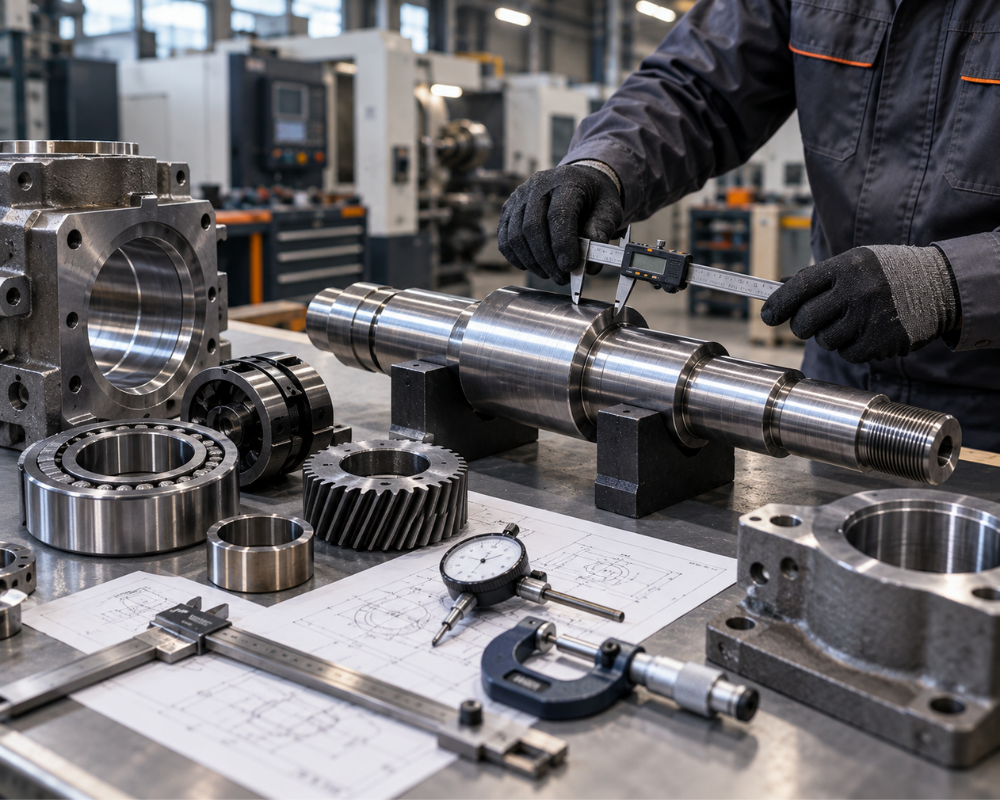
Makine revizyonunda yalnızca aşınmış parçaları değiştirmek yeterli değildir. Teknik ekip, sistemin geometrisini ve çalışma ilişkilerini de doğrulamalıdır. Çünkü mil çapındaki küçük bir kayıp, yatak boşluğunu artırır. Gövde üzerindeki eksen kaçıklığı ise yeni rulmanı kısa sürede zorlar. Benzer şekilde kaplin, redüktör ve kızak sistemlerindeki ölçü hataları titreşimi yükseltir. Bu nedenle makine revizyonunda ölçüm kontrolü, revizyonun gerçek başarısını belirleyen temel aşamalardan biridir.
Rüyam Makine olarak revizyon sürecine yalnızca parça değişimi gözüyle bakmıyoruz. Önce makinenin mevcut geometrisini inceliyoruz. Ardından milleri, rulman yataklarını, burçları, gövdeyi ve hareket sistemlerini ölçüyoruz. Bunun yanında salgı, paralellik, çalışma boşluğu ve yüzey durumunu da kontrol ediyoruz. Sonrasında hangi parçanın yenileneceğine, hangisinin taşlama göreceğine ve hangi bölgenin yeniden işleneceğine karar veriyoruz. Böylece revizyon sonunda yalnızca çalışan değil, doğru geometriyle çalışan bir makine hedefliyoruz.
İçindekiler
- Makine Revizyonunda Ölçüm Kontrolü Neden Kritik Önem Taşır?
- Mil, Rulman Yatağı ve Burçlar Nasıl Kontrol Edilmelidir?
- Gövde, Şase ve Yatak Merkezlerinde Hangi Ölçüler Önemlidir?
- Kaplin, Redüktör ve Aktarma Elemanlarında Hangi Kontroller Yapılmalıdır?
- Kızak, Lineer Sistem ve Hareket Eksenleri Nasıl Ölçülmelidir?
- Dişli, Kasnak, Zincir ve Kayış Sistemleri Nasıl Değerlendirilmelidir?
- Ölçüm Sonuçlarına Göre Revizyon Kararı Nasıl Verilmelidir?
- Rüyam Makine Revizyon Ölçümlerini Nasıl Yönetir?
- Sıkça Sorulan Sorular
Makine Revizyonunda Ölçüm Kontrolü Neden Kritik Önem Taşır?
Makine uzun süre çalıştığında yalnızca görünen parçalar aşınmaz. Yatak merkezleri, mil yüzeyleri ve bağlantı bölgeleri de ölçü kaybeder. Üstelik bu değişim çoğu zaman çıplak gözle anlaşılmaz. Makine çalışmaya devam eder ancak titreşim yükselir, sıcaklık artar ve ürün kalitesi düşer. Bu nedenle teknik ekip revizyon öncesinde gerçek ölçüleri kayıt altına almalıdır. Böylece arızanın yalnızca sonucunu değil, mekanik kaynağını da görür.
Ayrıca yeni parça eski ve bozulmuş geometriye göre monte edilirse revizyon kısa ömürlü kalır. Örneğin ekip yeni rulman takar ancak yatak yuvasındaki ovaliği kontrol etmez. Bu durumda rulman doğru oturmaz. Benzer şekilde yeni kaplin, eksen kaçıklığı bulunan miller arasında çalışırsa titreşim devam eder. Dolayısıyla ölçüm kontrolü, hangi parçanın değişeceğini ve hangi yüzeyin yeniden işleneceğini netleştirir.
Mil, Rulman Yatağı ve Burçlar Nasıl Kontrol Edilmelidir?
Mil, rulman yatağı ve burç grubu revizyonun en kritik bölgeleri arasında yer alır. Teknik ekip mil çapını tek noktadan ölçmemelidir. Bunun yerine farklı eksenlerde ve farklı boy konumlarında ölçüm almalıdır. Böylece ovalik, koniklik ve lokal aşınmayı net şekilde görür. Ardından komparatör ile mil salgısını kontrol eder. Eğer mil eğrilik gösteriyorsa yalnızca çap ölçüsü doğru sonuç vermez. Çünkü dönüş sırasında eksen kaçıklığı rulmanları ve kaplinleri zorlar.
Burç ve rulman yataklarında da aynı detay seviyesi gerekir. Teknik ekip iç çapı farklı yönlerden ölçer. Ardından çalışma boşluğunu mil ölçüsüyle karşılaştırır. Ayrıca yatak yuvasının sıkılık değerini ve yüzey bütünlüğünü kontrol eder. Rulman dış bileziği yatakta hareket etmişse yuva çapı büyür. Burç aşınmışsa boşluk artar ve vuruntu başlar. Bu nedenle ekip mili, rulmanı ve burcu ayrı parçalar olarak değil, ortak çalışan bir sistem olarak değerlendirmelidir.
Gövde, Şase ve Yatak Merkezlerinde Hangi Ölçüler Önemlidir?
Makine gövdesi revizyon sırasında çoğu zaman sağlam kabul edilir. Ancak uzun süreli yük, titreşim ve kaynak gerilimi gövde geometrisini değiştirebilir. Teknik ekip bu nedenle yatak merkezlerini, bağlantı yüzeylerini ve kritik referans düzlemlerini kontrol etmelidir. Özellikle büyük makinelerde iki yatak arasındaki eksen ilişkisi büyük önem taşır. Bir merkezdeki küçük kayma bile uzun mil üzerinde yüksek mekanik yük oluşturur.
Şase üzerinde düzlemsellik ve paralellik kontrolleri de önem taşır. Makine zemine yanlış oturduğunda şase burulur. Bu burulma, miller ve hareket sistemleri üzerinde ek yük yaratır. Ayrıca bağlantı plakalarında sehim varsa motor ile redüktör aynı ekseni korumaz. Rüyam Makine bu nedenle revizyon sırasında yalnızca sökülen parçaları ölçmüyor. Ana gövde ve taşıyıcı yapı üzerindeki referansları da kontrol ederek yeni parçaların doğru geometriye oturmasını sağlıyor.
Kaplin, Redüktör ve Aktarma Elemanlarında Hangi Kontroller Yapılmalıdır?
Kaplin ve redüktör grubu, motor gücünü makinenin hareket sistemine aktarır. Bu nedenle eksen kaçıklığı bu bölgede hızlı şekilde titreşim ve aşınma oluşturur. Teknik ekip motor mili ile redüktör giriş milinin hizasını kontrol etmelidir. Ardından kaplin boşluğunu ve bağlantı yüzeylerini inceler. Kaplin elastomerinde düzensiz aşınma varsa bu durum çoğu zaman eksen hatasına işaret eder. Ancak ekip yalnızca kaplini değiştirerek sorunu kapatmamalıdır.
Redüktör tarafında çıkış mili salgısı, yatak boşluğu ve bağlantı yüzeyi önemli veriler sunar. Ayrıca teknik ekip redüktör ayaklarının şaseye tam temasını kontrol etmelidir. Çünkü bir ayak boşta kaldığında gövde gerilim altında çalışır. Bunun sonucunda dişli temas düzeni bozulur ve sıcaklık yükselir. Bu nedenle aktarma grubunda ölçüm yalnızca mil çapıyla sınırlı kalmaz. Hizalama, boşluk ve bağlantı geometrisi de aynı kontrol planına girer.
Kızak, Lineer Sistem ve Hareket Eksenleri Nasıl Ölçülmelidir?
Kızaklar ve lineer hareket sistemleri üretim hassasiyetini doğrudan belirler. Teknik ekip öncelikle kızak yüzeylerinde aşınma farkını kontrol etmelidir. Eğer hareket sürekli aynı bölgede gerçekleşiyorsa lokal aşınma oluşur. Bunun sonucunda tabla bazı noktalarda daha fazla boşluk gösterir. Ayrıca hareket ekseni boyunca paralellik bozulur. Bu durum özellikle hassas konumlama isteyen makinelerde ürün ölçüsüne doğrudan yansır.
Lineer kızak, vidalı mil ve kızak arabaları birlikte değerlendirilmelidir. Teknik ekip boşluğu, eksen doğruluğunu ve bağlantı yüzeylerini kontrol eder. Vidalı milde eksen kaçıklığı varsa servo motor ek yük taşır. Kızak arabasında boşluk varsa pozisyon tekrarlanabilirliği düşer. Bunun yanında limit ve sensör noktaları da mekanik konumla uyum göstermelidir. Böylece ekip yalnızca hareketin gerçekleşmesini değil, hareketin doğru eksende ve doğru konumda ilerlemesini doğrular.
Dişli, Kasnak, Zincir ve Kayış Sistemleri Nasıl Değerlendirilmelidir?
Dişli ve kasnak sistemlerinde ölçüm kontrolü çoğu zaman gözle aşınma tespitiyle başlar. Ancak teknik ekip bununla yetinmemelidir. Dişli boşluğunu, diş yüzeyini ve merkez mesafesini kontrol etmelidir. Diş yüzeyindeki düzensiz izler eksen kaçıklığını veya yanlış temas düzenini gösterir. Ayrıca kasnak oluklarındaki aşınma kayışın çalışma hattını bozar. Bunun sonucunda güç aktarımı zayıflar ve kayma artar.
Zincirli sistemlerde ise zincir uzaması ve dişli aşınması birlikte değerlendirilmelidir. Yalnızca zinciri yenilemek aşınmış dişliyle doğru sonuç vermez. Aynı şekilde yeni kayış, hatalı hizalanmış kasnak üzerinde kısa sürede kenar aşınması gösterir. Bu nedenle teknik ekip aktarma elemanlarını takım halinde kontrol etmelidir. Ölçüm sonuçları doğruysa ekip yalnızca problemli parçayı yeniler. Eğer sistem geometrisi bozulmuşsa önce hizalamayı düzeltir.
Ölçüm Sonuçlarına Göre Revizyon Kararı Nasıl Verilmelidir?
Ölçüm kontrolünün amacı yalnızca değer toplamak değildir. Teknik ekip bu değerleri üretim kararı için kullanmalıdır. Parça tolerans içinde kalıyorsa ekip gereksiz değişim yapmaz. Yüzey aşınması sınırlıysa kontrollü taşlama veya yüzey yenileme yeterli sonuç verir. Ancak ölçü kaybı kritik seviyedeyse yeniden üretim öne çıkar. Böylece revizyon bütçesi gerçekten sorun oluşturan noktalara yönelir.
Karar sürecinde ekip yalnızca mevcut ölçüyü değil, çalışma şartını da dikkate almalıdır. Örneğin ağır yük taşıyan mil sınır ölçüye yaklaşmışsa tekrar kullanmak uzun vadede doğru sonuç vermez. Buna karşılık düşük yük altında çalışan bir parça aynı aşınmayla görevini sürdürebilir. Bu nedenle ölçüm verisi, yük, hız, sıcaklık ve bakım geçmişiyle birlikte değerlendirilmelidir. Böylece revizyon planı teknik ve ekonomik açıdan daha sağlıklı hale gelir.
Rüyam Makine Revizyon Ölçümlerini Nasıl Yönetir?
Rüyam Makine olarak revizyon sürecine söküm öncesi analizle başlıyoruz. Önce titreşim, sıcaklık ve çalışma davranışını inceliyoruz. Ardından makineyi kontrollü şekilde söküyor ve kritik parçaları ölçüm planına alıyoruz. Mil, yatak, burç, kaplin, redüktör ve hareket sistemlerini gerçek çalışma ilişkileriyle birlikte değerlendiriyoruz. Ayrıca ana gövde ve şase üzerindeki referansları da kontrol ediyoruz.
Sonrasında ölçüm sonuçlarını karşılaştırıyoruz. Hangi parçanın aynı şekilde kalacağını, hangisinin yeniden işleneceğini ve hangisinin yeniden üretileceğini netleştiriyoruz. Gerekli bölgelerde CNC işleme, taşlama ve tersine mühendislik süreçlerini devreye alıyoruz. Montaj sonrasında ise hizalama ve çalışma boşluklarını tekrar kontrol ediyoruz. Böylece Rüyam Makine olarak revizyonu yalnızca parça değişimi üzerinden değil, makinenin bütün geometrisini yeniden doğrulayan teknik süreç olarak yönetiyoruz.
Sıkça Sorulan Sorular
Makine revizyonunda her parça ölçülmeli midir?
Her parçanın aynı hassasiyetle ölçülmesi gerekmez. Ancak yük taşıyan, dönen, yataklayan ve konum belirleyen parçalar mutlaka detaylı kontrol ister. Teknik ekip özellikle mil, yatak, burç, kaplin ve hareket sistemlerine öncelik vermelidir. Böylece revizyonun gerçek mekanik risklerini erken aşamada görür.
Mil çapı neden birden fazla noktadan ölçülmelidir?
Tek noktadan alınan çap değeri ovalik ve konikliği göstermez. Teknik ekip mili farklı yönlerden ve farklı boy noktalarından ölçerek gerçek aşınma profilini çıkarır. Ardından bu değerleri yatak ve burç ölçüleriyle karşılaştırır. Böylece çalışma boşluğunu doğru şekilde hesaplar.
Rulman değişirken yatak yuvası da kontrol edilmeli midir?
Evet. Rulman dış bileziği yatakta hareket ettiğinde yuva çapı büyür. Teknik ekip yalnızca yeni rulman takarsa aynı boşluk kısa sürede tekrar sorun oluşturur. Bu nedenle yatak iç çapı, yüzey durumu ve sıkılık değeri birlikte kontrol edilmelidir.
Şase ve gövde ölçümü revizyonda neden önemlidir?
Şase burulması veya gövde eksen hatası yeni parçaların çalışma düzenini bozar. Özellikle motor, redüktör ve yatak merkezleri bu geometriden doğrudan etkilenir. Teknik ekip referans yüzeyleri kontrol ederek yeni parçaları doğru eksende toplar. Böylece tekrar eden titreşim ve aşınma riskini azaltır.
Kaplin değişimi öncesinde mil hizası kontrol edilmeli midir?
Evet. Kaplin üzerindeki düzensiz aşınmanın temel nedeni çoğu zaman eksen kaçıklığıdır. Teknik ekip motor ve redüktör millerinin hizasını kontrol etmeden yalnızca kaplini yenilememelidir. Önce ekseni düzeltmeli, ardından doğru kaplin ayarını yapmalıdır.
Kızak ve vidalı mil boşluğu üretim kalitesini etkiler mi?
Evet. Hareket sistemindeki boşluk konum hassasiyetini ve tekrarlanabilirliği düşürür. Ayrıca servo sistem daha fazla düzeltme yapmak zorunda kalır. Teknik ekip kızak, araba ve vidalı mili birlikte kontrol ederek gerçek boşluğun kaynağını belirler.
Ölçüm sonucu tolerans dışında çıkan parça mutlaka yenilenir mi?
Teknik ekip önce hasarın türünü ve kalan malzeme payını değerlendirir. Kontrollü taşlama veya yeniden işleme ile doğru ölçü elde ediliyorsa mevcut parçayı korur. Buna karşılık ciddi aşınma veya yapısal hasar varsa yeniden üretim daha doğru sonuç verir. Kararı çalışma yükü ve beklenen ömürle birlikte verir.
Revizyondan sonra ölçüm kontrolü tekrar yapılmalı mıdır?
Evet. Montaj sonrasında ekip salgı, hizalama ve çalışma boşluklarını tekrar kontrol etmelidir. Çünkü montaj sırasında yeni eksen farkları oluşur. Son ölçüm, revizyonun mekanik sonucunu doğrular ve devreye alma sürecine güvenli başlangıç sağlar.
Rüyam Makine revizyon sırasında ölçüm ve yeniden üretim hizmeti sunuyor mu?
Rüyam Makine revizyon projelerinde kritik mekanik parçaları ölçer ve çalışma ilişkilerini analiz eder. Ardından gerekli parçalar için CNC işleme, taşlama veya yeniden üretim planı oluşturur. Montaj sonrasında da hizalama ve geometrik kontrolleri tekrar değerlendirir. Böylece revizyon sürecini ölçümden devreye almaya kadar bütüncül şekilde yönetir.
Makine revizyonunda doğru parça değişimi, doğru ölçümle başlar. Mil, yatak, burç, kaplin, hareket sistemi ve gövde geometrisini kontrol etmeden yapılan müdahaleler aynı arızayı tekrar oluşturur. Rüyam Makine olarak revizyon, ölçüm, CNC yedek parça imalatı ve yeniden üretim süreçlerini aynı teknik plan içinde yönetiyoruz.


