CNC İşleme Merkezinde Tek Bağlamada İşleme
CNC parça imalatında yalnızca kesme hızı üretim başarısını belirlemez. Parçanın tezgâha kaç kez bağlandığı da sonucu doğrudan etkiler. Her yeni bağlama, yeni bir referans ve yeni bir ayar süreci oluşturur. Ayrıca operatör her bağlamada parçanın konumunu tekrar kontrol eder. Bu nedenle tek bağlamada CNC işleme, hassasiyet ve çevrim süresi açısından önemli avantaj sağlar. Doğru operasyon planı, parçanın mümkün olan en fazla yüzeyini aynı referans altında tamamlar.
Rüyam Makine olarak CNC parça imalatında operasyon sırasını parçanın geometrisine göre planlıyoruz. Önce teknik resmi ve toleransları inceliyoruz. Ardından referans yüzeyleri, takım erişimini ve fikstür yapısını belirliyoruz. Böylece parça tezgâhta daha az konum değiştiriyor. Aynı zamanda ölçü ilişkileri daha kararlı kalıyor. Tek bağlama yaklaşımı; ölçü hassasiyetini, tekrarlanabilirliği ve üretim hızını doğrudan destekliyor. Bu içerikte yöntemin teknik avantajlarını ayrıntılı olarak ele alıyoruz.
İçindekiler
- Tek bağlamada CNC işleme ne anlama gelir?
- Çoklu bağlama hangi üretim sorunlarını oluşturur?
- Tek bağlama ölçü hassasiyetini nasıl artırır?
- Referans kaybı neden kritik önem taşır?
- Tek bağlama çevrim süresini nasıl kısaltır?
- Fikstür tasarımı tek bağlama başarısını nasıl etkiler?
- Takım erişimi ve operasyon sırası nasıl planlanır?
- Tek bağlama yüzey kalitesini nasıl etkiler?
- Delik konum hassasiyetinde ne kazandırır?
- Seri üretimde tekrarlanabilirliği nasıl destekler?
- 3 eksen, 4 eksen ve 5 eksen tezgâhlarda yaklaşım nasıl değişir?
- Hangi parçalar tek bağlama için daha uygundur?
- Rüyam Makine tek bağlama operasyonlarını nasıl planlar?
- Sıkça sorulan sorular
Tek Bağlamada CNC İşleme Ne Anlama Gelir?
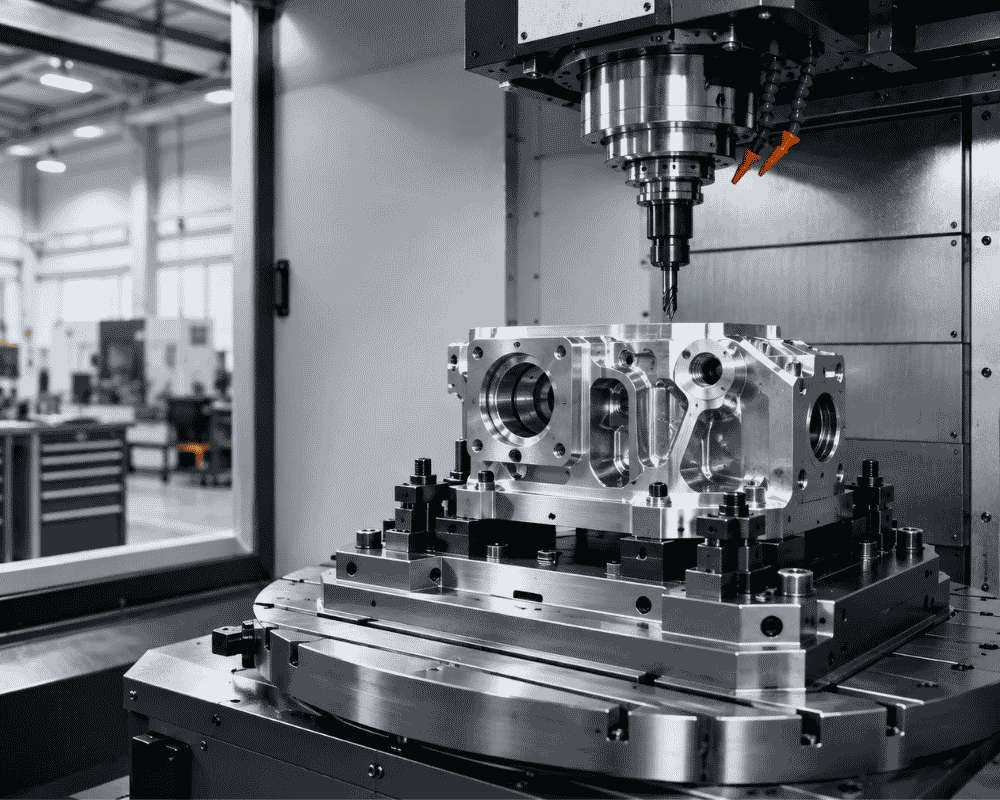
Tek bağlamada işleme, parçanın bir referans konumunda birden fazla operasyon tamamlamasını ifade eder. Operatör parçayı fikstüre bağlar. Ardından tezgâh aynı referans üzerinden farklı yüzeyleri işler. Frezeleme, delme, kanal açma ve havşa operasyonları aynı kurulum içinde ilerler.
Bu yaklaşım özellikle ölçü ilişkilerinin kritik olduğu parçalarda önem taşır. Çünkü parça tezgâhtan çıkmadığı için referans noktası değişmez. Dolayısıyla farklı yüzeyler arasındaki geometrik ilişki korunur. Ekip aynı sıfır noktasını bütün operasyon boyunca kullanır.
Bununla birlikte tek bağlama her yüzeyin mutlaka aynı anda işlenmesi anlamına gelmez. Makinenin eksen yapısı burada belirleyici rol oynar. Üç eksenli merkezlerde takım erişimi bazı yüzeyleri sınırlar. Dördüncü ve beşinci eksen sistemleri ise erişim alanını genişletir. Bu nedenle teknik ekip, makine kabiliyeti ile parça geometrisini birlikte değerlendirir.
Çoklu Bağlama Hangi Üretim Sorunlarını Oluşturur?
Her yeni bağlama üretime ek bir referans hatası riski getirir. Operatör parçayı söker ve farklı konumda yeniden bağlar. Ardından sıfır noktasını tekrar oluşturur. Küçük konum farkları bu aşamada ölçü ilişkisini değiştirir. Özellikle düşük toleranslı parçalarda bu fark doğrudan kaliteyi etkiler.
Ayrıca yüzeydeki çapak veya talaş da yeni bağlamayı bozar. Parça fikstüre tam oturmadığında açı hatası oluşur. Bunun sonucunda delik ekseni, cep konumu veya yüzey paralelliği sapar. Dolayısıyla ilk operasyondaki hassasiyet sonraki bağlamada kaybolur.
Çoklu bağlama üretim süresini de uzatır. Operatör her seferinde parçayı söker. Sonrasında fikstürü temizler ve parçayı yeniden yerleştirir. Ardından referansı kontrol eder. Seri üretimde bu adımlar ciddi zaman kaybı oluşturur. Bu nedenle Rüyam Makine, operasyon planında gereksiz bağlama sayılarını azaltır.
Tek Bağlama Ölçü Hassasiyetini Nasıl Artırır?
Hassas CNC işleme imalatında ölçüler tek başına yeterli değildir. Ölçülerin birbirleriyle ilişkisi de önem taşır. Bir deliğin çapı doğru kalırken konumu hatalı çıkarsa parça görevini yerine getirmez. Bu nedenle teknik ekip geometrik ilişkileri üretim boyunca korumalıdır.
Tek bağlama bu noktada güçlü bir avantaj sağlar. Parçanın referans yüzeyi bütün işlemler boyunca aynı konumda kalır. Böylece takım farklı operasyonlarda aynı koordinat sistemini kullanır. Delikler, cepler ve konturlar ortak referansa göre oluşur.
Özellikle paralellik, diklik ve konum toleranslarında bu yaklaşım güçlü sonuç verir. Ayrıca merkezler arası mesafeler daha kararlı kalır. Rüyam Makine olarak kritik geometrik toleransları operasyon planının merkezine alıyoruz. Ardından aynı referansı paylaşan işlemleri mümkün olduğunca aynı bağlamada topluyoruz.
Referans Kaybı Neden Kritik Önem Taşır?
CNC işleme merkezinde bütün hareketler tanımlı koordinatlara göre ilerler. Bu nedenle doğru referans, işleme hassasiyetinin temelini oluşturur. Parça konumu değiştiğinde koordinat sistemi ile gerçek parça konumu arasındaki ilişki de değişir.
Örneğin ilk bağlamada bir referans yüzeyi oluşturduğumuzu düşünelim. Teknik ekip ikinci operasyonda parçayı bu yüzeye göre yeniden konumlandırır. Ancak fikstürdeki küçük bir kir veya çapak açısal hata oluşturur. Sonuç olarak sonraki delikler ilk yüzeye göre doğru konumu korumaz.
Tek bağlama bu ara referans aktarımını ortadan kaldırır. Böylece ekip bir kez oluşturduğu sıfır noktasını farklı operasyonlarda kullanır. Ayrıca operatörün tekrar ölçüm ihtiyacı azalır. Sonuç olarak proses daha kontrollü ilerler.
Tek Bağlama CNC Çevrim Süresini Nasıl Kısaltır?
CNC çevrim süresi yalnızca takımın talaş kaldırdığı süreden oluşmaz. Parça yükleme, bağlama ve sıfırlama da toplam üretim zamanına girer. Ayrıca operatör kontrol ve ölçüm için tezgâhı durdurur. Bu nedenle bağlama sayısı üretim hızını doğrudan etkiler.
Tek bağlama yaklaşımı bu yardımcı süreleri azaltır. Operatör parçayı bir kez konumlandırır. Ardından program birden fazla operasyonu arka arkaya tamamlar. Böylece yeniden bağlama ve referans alma süreleri ortadan kalkar.
Seri üretimde bu kazanç daha belirgin hale gelir. Bir parçada birkaç dakikalık fark küçük görünür. Ancak yüzlerce parçalık üretimde toplam süre ciddi şekilde düşer. Dolayısıyla işletme aynı makine süresinde daha fazla parça üretir.
Fikstür Tasarımı Tek Bağlama Başarısını Nasıl Etkiler?
Tek bağlamada CNC işleme güçlü bir fikstür tasarımı ister. Fikstür parçayı doğru konumda tutmalıdır. Aynı zamanda kesme kuvvetlerine karşı yeterli destek sağlamalıdır. Parça işleme sırasında hareket ederse tüm hassasiyet avantajı ortadan kalkar.
Bunun yanında fikstür takım erişimini engellememelidir. Yanlış konumlanan bir sıkma elemanı kesici yolunu kapatır. Bu durum teknik ekibi ek bağlamaya zorlar. Dolayısıyla tasarımcı hem sıkma kuvvetini hem takım erişimini birlikte planlamalıdır.
Rüyam Makine olarak fikstür tasarımında referans yüzeylerini önceden belirliyoruz. Ardından sıkma noktalarını bu yapıya göre konumlandırıyoruz. Ayrıca takım yollarını da kontrol ediyoruz. Böylece fikstür, operasyon sayısını azaltan aktif bir üretim elemanına dönüşüyor.
Takım Erişimi ve Operasyon Sırası Nasıl Planlanır?
Tek bağlama başarısında takım erişimi kritik rol oynar. Kesici takım işlem yüzeyine doğru açıyla ulaşmalıdır. Ayrıca takım tutucu gövdeye veya fikstüre temas etmemelidir. Bu nedenle teknik ekip operasyon planını yalnızca işlem sırasına göre oluşturmaz.
Öncelikle kaba talaş operasyonları gelir. Ardından kritik referans yüzeyleri oluşturulur. Sonrasında delik, cep ve kanal işlemleri ilerler. Finiş operasyonları ise ölçü ve yüzey hedeflerine göre sıralanır. Böylece parça rijitliği işleme boyunca korunur.
Ayrıca uzun takım kullanımı dikkat ister. Gereğinden uzun kesici titreşimi yükseltir. Bunun yerine teknik ekip uygun takım erişimi oluşturur. Gerekirse fikstür geometrisini değiştirir. Böylece tek bağlama avantajı takım kararlılığıyla birlikte ilerler.
Tek Bağlama Yüzey Kalitesini Nasıl Etkiler?
Yüzey kalitesi yalnızca kesici takım ve ilerleme değerine bağlı değildir. Parçanın bağlama kararlılığı da sonucu etkiler. Parça her yeniden bağlandığında sıkma kuvveti değişir. Bu değişim ince veya hassas parçaların geometrisini bozar.
Tek bağlama sırasında parça aynı sıkma şartlarını korur. Böylece farklı yüzeyler benzer mekanik koşullar altında oluşur. Ayrıca takım geçişleri arasında referans değişmez. Bu yapı özellikle birbirine bağlı finiş yüzeylerinde önemli avantaj sağlar.
Öte yandan teknik ekip sıkma kuvvetini doğru seviyede tutmalıdır. Aşırı kuvvet ince parçayı şekil değişimine zorlar. Yetersiz kuvvet ise titreşim oluşturur. Rüyam Makine olarak fikstür ve sıkma stratejisini parça geometrisine göre planlıyoruz.
Delik Konum Hassasiyetinde Ne Kazandırır?
Delik konum hassasiyeti makine parçalarında kritik bir kalite kriteridir. Özellikle rulman yatakları, bağlantı flanşları ve montaj plakaları düşük konum toleransı ister. Bu parçalar montaj sırasında karşılıklı deliklerle eşleşir.
Tek bağlamada işleme, delikler arasındaki koordinat ilişkisini güçlü şekilde korur. CNC kontrol ünitesi bütün delikleri aynı sıfır noktasına göre işler. Böylece merkezler arası mesafe daha kararlı kalır. Ayrıca farklı yüzeylerdeki delikler de aynı referans sistemiyle ilişki kurar.
Birden fazla bağlama ise ek konum farkı oluşturur. Özellikle karşılıklı deliklerde eksen uyuşmazlığı ortaya çıkar. Bu durum montaj süresini uzatır ve parça uyumunu bozar. Bu nedenle Rüyam Makine kritik delik gruplarını mümkün olduğunca ortak bağlamada işler.
Seri Üretimde Tekrarlanabilirliği Nasıl Destekler?
Seri üretimde ilk parçanın doğru çıkması tek başına yeterli değildir. Yüzüncü ve bininci parça da aynı ölçüleri korumalıdır. Bu nedenle proses kararlılığı seri üretimin temel şartıdır.
Tek bağlama, operatör kaynaklı değişkenleri azaltır. Operatör daha az sökme ve yeniden konumlandırma yapar. Ayrıca daha az sıfır ayarı gerçekleştirir. Böylece her çevrim aynı üretim sırasını takip eder.
Özel fikstür ile bu avantaj daha da güçlenir. Referans pimleri ve destek yüzeyleri her parçayı aynı konuma taşır. CNC programı da aynı operasyon sırasını yürütür. Sonuç olarak üretim daha yüksek tekrarlanabilirlik gösterir.
3 Eksen, 4 Eksen ve 5 Eksen Tezgâhlarda Yaklaşım Nasıl Değişir?
Üç eksenli CNC işleme merkezleri X, Y ve Z yönlerinde hareket eder. Bu yapı birçok parça için yeterli üretim kabiliyeti sunar. Ancak yan yüzey işlemleri ek bağlama ister. Bu nedenle teknik ekip parçanın geometrisini dikkatli şekilde planlar.
Dördüncü eksen sistemi parçayı kontrollü olarak döndürür. Böylece farklı yan yüzeyler aynı bağlamada takım karşısına gelir. Özellikle dairesel parçalarda bu sistem büyük avantaj sağlar. Flanşlar, gövdeler ve çok yüzeyli parçalar daha az bağlama ister.
Beş eksenli CNC sistemleri ise takım erişimini daha ileri seviyeye taşır. Tabla veya kafa ek açısal hareket gerçekleştirir. Böylece karmaşık geometriler tek kurulumda daha fazla yüzey işlemine girer. Ancak doğru CAM stratejisi ve güvenli fikstür tasarımı yine temel şartı oluşturur.
Tek Bağlama Hurda ve Yeniden İşleme Oranını Nasıl Azaltır?
Her bağlama değişikliği üretime yeni hata noktası ekler. Referans sapması, açı farkı ve yanlış sıkma bunların başında gelir. Bu hatalar özellikle son operasyonda ortaya çıktığında yüksek maliyet oluşturur. Çünkü işletme önceki tüm işleme süresini kaybeder.
Tek bağlama, ara konumlandırma hatalarını azaltır. Böylece teknik ekip daha kontrollü proses yürütür. Ayrıca ölçüm sonuçları daha kararlı ilerler. Bu durum yeniden işleme ihtiyacını da düşürür.
Hurda maliyeti yalnızca ham madde bedelinden oluşmaz. Önceki operasyonların makine ve işçilik süresi de maliyete eklenir. Dolayısıyla yüksek değerli CNC parçalarında proses güvenliği büyük önem taşır. Tek bağlama stratejisi bu güvenliği doğrudan destekler.
Hangi Parçalar Tek Bağlama İçin Daha Uygundur?
Çok sayıda yüzey ilişkisi bulunan parçalar tek bağlamadan yüksek fayda sağlar. Özellikle delik merkezleri, cepler ve referans yüzeyleri birbirine bağlıysa ortak sıfır büyük önem taşır. Makine gövdeleri, bağlantı plakaları ve hassas fikstür parçaları bu gruba girer.
Ayrıca yüksek adetli seri üretim parçalarında da yöntem güçlü avantaj sunar. Bağlama süresindeki düşüş toplam kapasiteyi yükseltir. Bunun yanında operatör müdahalesi azalır. Böylece üretim ritmi daha kararlı ilerler.
Ancak her parça aynı stratejiyi istemez. Çok büyük parçalar veya erişimi sınırlı geometriler farklı operasyon düzeni gerektirir. Rüyam Makine olarak bu noktada gereksiz şekilde tek bağlama hedeflemiyoruz. Asıl hedefimiz en düşük bağlama sayısıyla doğru kaliteyi sağlamaktır.
Rüyam Makine Tek Bağlama Operasyonlarını Nasıl Planlar?
Rüyam Makine olarak CNC işleme sürecine teknik resim analiziyle başlıyoruz. İlk olarak toleransları ve kritik ölçü ilişkilerini belirliyoruz. Ardından referans yüzeylerini seçiyoruz. Böylece operasyon sırasının temelini üretimden önce oluşturuyoruz.
Sonrasında takım erişimini ve bağlama noktalarını inceliyoruz. Gerekli durumda özel fikstür tasarlıyoruz. Ayrıca CAM programında aynı referansı paylaşan işlemleri ortak operasyon yapısında topluyoruz. Böylece parça daha az konum değiştiriyor.
Üretim sırasında ilk parça ölçümlerini detaylı şekilde kontrol ediyoruz. Ardından proses kararlılığını seri üretim boyunca takip ediyoruz. Rüyam Makine olarak hedefimiz yalnızca CNC tezgâhını hızlı çalıştırmak değildir. Ölçü hassasiyeti, çevrim süresi ve tekrarlanabilirliği aynı üretim planında yönetiyoruz.
Sıkça Sorulan Sorular
Tek bağlamada CNC işleme nedir?
Operatör parçayı bir kez fikstüre bağlar. CNC tezgâhı birden fazla operasyonu aynı referansla tamamlar. Böylece parça daha az konum değiştirir.
Tek bağlama ölçü hassasiyetini artırır mı?
Evet. Tek bağlama referans değişimini azaltır. Bu nedenle delikler, cepler ve yüzeyler arasındaki ölçü ilişkileri daha kararlı kalır.
Tek bağlama CNC işleme süresini azaltır mı?
Evet. Operatör yeniden bağlama ve sıfırlama işlemlerine daha az zaman harcar. Böylece toplam çevrim süresi düşer.
Her parça tek bağlamada işlenir mi?
Hayır. Parça geometrisi, tezgâh eksen sayısı ve takım erişimi yöntemi belirler. Teknik ekip operasyon sayısını bu kriterlere göre planlar.
Özel fikstür neden önemlidir?
Özel fikstür parçayı doğru referansta tutar. Ayrıca takım erişimini destekler ve tekrarlanabilir bağlama sağlar. Bu nedenle seri üretimde önemli avantaj oluşturur.
5 eksen CNC tek bağlama avantajını artırır mı?
Evet. Beş eksenli sistem farklı yüzeyleri aynı kurulum içinde takım karşısına getirir. Böylece ek bağlama ihtiyacı önemli ölçüde azalır.
Tek bağlama seri üretimde ne kazandırır?
Tek bağlama çevrim süresini, operatör müdahalesini ve referans hatalarını azaltır. Ayrıca tekrarlanabilirliği ve parça kalitesini destekler.
Rüyam Makine CNC parça imalatında özel fikstür kullanıyor mu?
Rüyam Makine parça geometrisi ve üretim adedine göre fikstür yapısını planlar. Gerekli projelerde özel fikstür tasarımı ile bağlama ve işleme sürecini birlikte yönetir.
CNC parça imalatında bağlama sayısını azaltmak, ölçü hassasiyetini korumak ve üretim süresini düşürmek için Rüyam Makine ile iletişime geçebilirsiniz. Rüyam Makine olarak teknik resim, fikstür, CAM programlama ve kalite kontrol süreçlerini aynı üretim planında yönetiyoruz.


